Arabic
 English

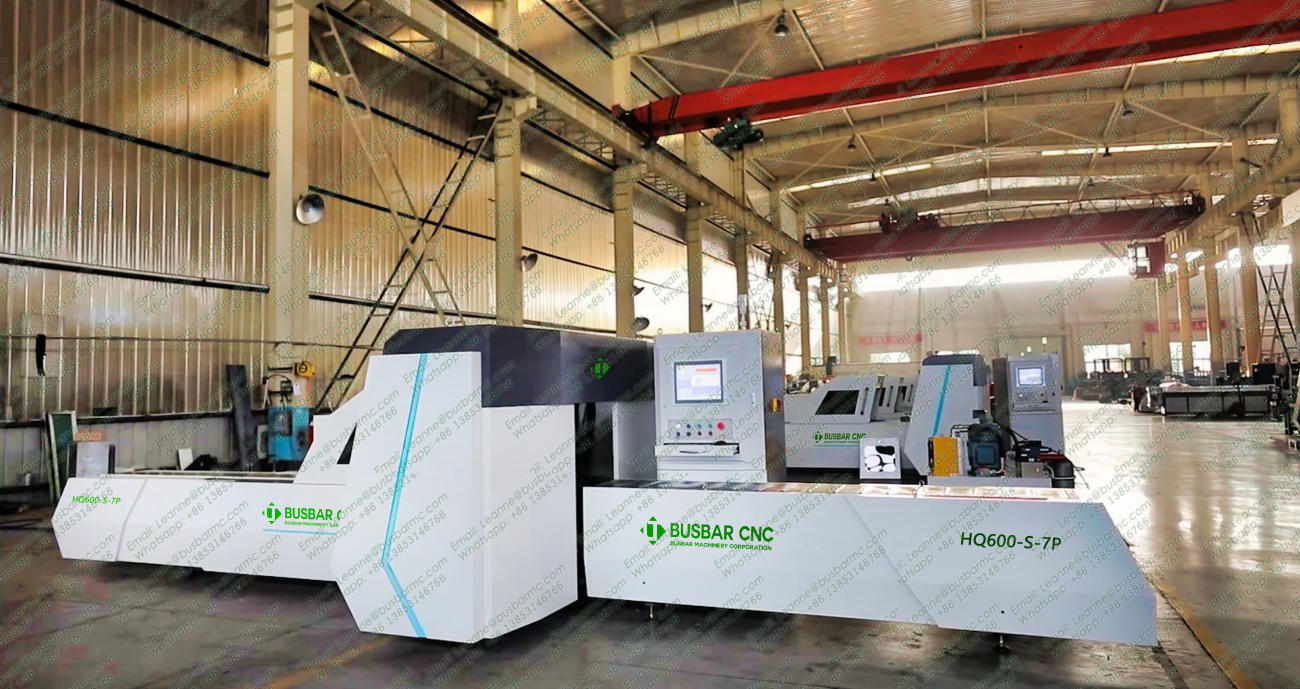
يجري تصنيع قضبان التوصيل في مصنع لوحات المفاتيح بسرعة أبطأ خطوة فيه، فالمعدات المهمة هي المحطة التي تشكّل عنق الزجاجة، لا الماكينة الأكثر إبهاراً في الورشة. والتسلسل هو القص إلى الطول، ثم تثقيب نمط الثقوب، ثم الثني إلى الشكل الهندسي، ثم إزالة النتوءات والفحص، ثم التجهيز إلى خلية التجميع، وفي معظم مصانع لوحات الجهد المنخفض يطغى التثقيب لأن عدد الثقوب في القضيب ينمو أسرع من عدد القضبان مع تعقّد اللوحات. ولمصنع في السعودية أو الخليج بمزيج طلبات متنوع وحجم صغير إلى متوسط، تزيل الماكينة ثلاثية المحطات النقل بين العمليات الثلاث وتتيح لثلاثة مشغّلين العمل معاً؛ أما المصنع الذي ينتج عائلة لوحات واحدة بكميات كبيرة فيستعيد خط التثقيب والقص المخصص تكلفته أسرع. وأياً كان المسار، يجب أن يبدأ القياس من المزيج الشهري لا من الطلب الأقصى.
تصنيع قضبان التوصيل تسلسل، ويعمل المصنع بسرعة أبطأ خطوة فيه. ومعظم المصانع تستثمر في ماكينة واحدة مبهرة وتترك الخطوات الأخرى يدوية، ولهذا تقضي الماكينة المبهرة جزءاً من كل يوم في الانتظار. وفي مصنع لوحات مفاتيح في السعودية يورّد لمحطات الكهرباء والأبراج التجارية والمشاريع الصناعية، يظهر وقت الانتظار هذا مباشرةً في مواعيد تسليم اللوحات.
| الخطوة | المعدات | ما تحدده | سبب عنق الزجاجة المعتاد |
|---|---|---|---|
| القص إلى الطول | مقص، أو محطة القص في ماكينة ثلاثية المحطات | دقة الطول وجودة سطح القص | المناولة اليدوية للقضبان الطويلة |
| التثقيب | محطة تثقيب برجية أو مكبس مخصص | موضع الثقب وقطره | تغيير القوالب بين القطع |
| الثني | محطة ثني بالتحكم في الزاوية | الزاوية وطول الساق والاستواء | تصحيح الارتداد المرن في كل قطعة |
| إزالة النتوءات والفحص | أداة إزالة نتوءات، منقلة، قدمة | قبول القطعة في التجميع | عدم وجود نقطة فحص محددة |
| التجهيز والتسليم | رف أو عربة حسب رقم اللوحة | وقت انتظار التجميع | تسليم القطع بترتيب الإنتاج لا بترتيب التجميع |
الخطوتان الرابعة والخامسة هما الأكثر إغفالاً في خطط الاستثمار، وهما مصدر الشكاوى. فالقطعة التي تنحرف 0.3 مم عن التعامد مشكلة تفاوت على الورق، وتأخير ساعتين على أرضية التجميع.
ابدأ من المزيج الشهري لا من الطلب الأقصى. اُحصِ القضبان لكل لوحة، والثقوب لكل قضيب، والثنيات لكل قضيب. حوّل ذلك إلى ساعات محطة شهرياً، ثم قارنها بالساعات المتاحة. والخطوة التي تتجاوز الساعات المتاحة هي التي تستحق الاستثمار. وفي معظم مصانع لوحات الجهد المنخفض يطغى التثقيب، لأن عدد الثقوب في القضيب ينمو أسرع من عدد القضبان مع تعقّد اللوحات.
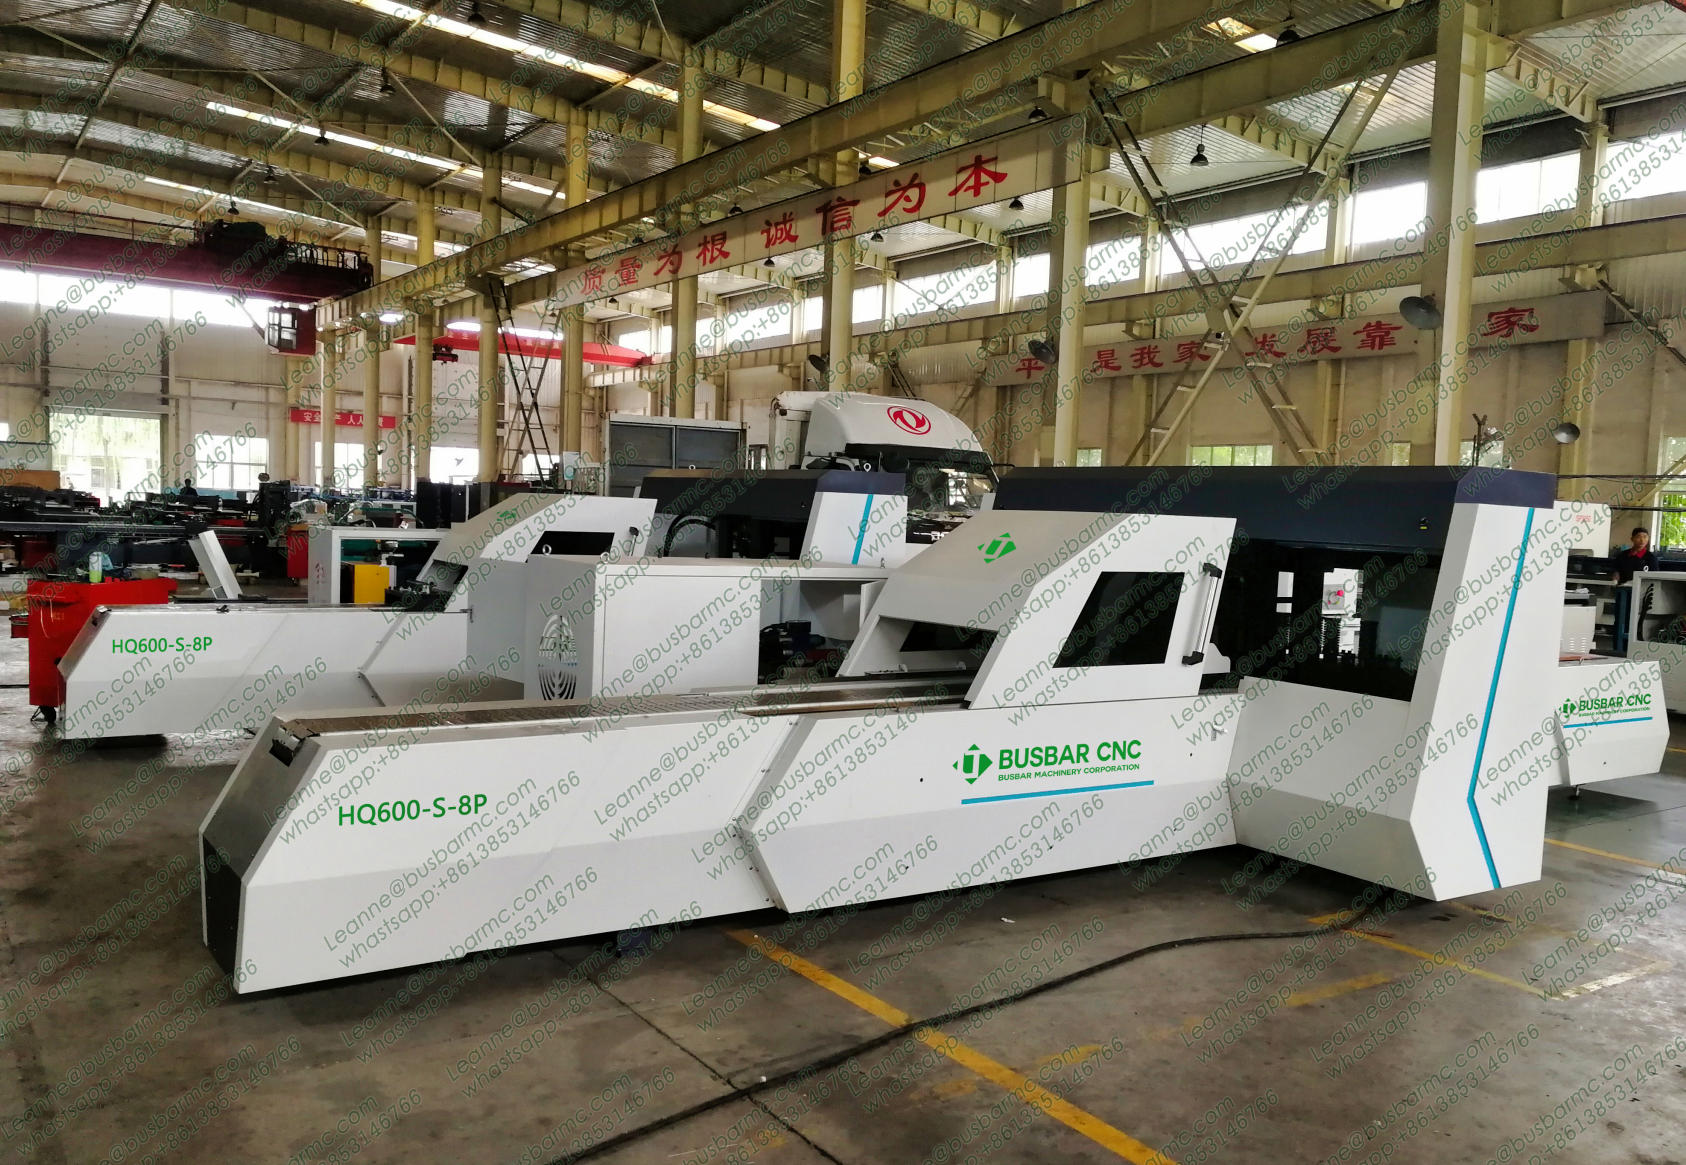
والماكينة ثلاثية المحطات هي الجواب المعتاد لمصنع بمزيج متنوع وحجم صغير إلى متوسط، لأنها تلغي النقل بين ثلاث عمليات وتتيح لثلاثة مشغّلين العمل معاً. وفي موديلات LTMC 303U-3-C و503U-3-C و803U-3-C لكل محطة محركها ومجموعة المضخة الخاصة بها، فيمكن تشغيل التثقيب والقص والثني بالتوازي لا بالتتابع. أما خط التثقيب والقص المخصص فهو الجواب عندما ينتج المصنع عائلة لوحات واحدة بكميات كبيرة، لأن مكسب البرمجة والترتيب يفوق خسارة المرونة.
وللمصانع التي تعمل وفق مواصفات مشاريع الشركة السعودية للكهرباء أو المواصفات ذات الصلة بـ SASO، فإن ورقة القطعة الأولى هي أيضاً المستند الذي سيطلبه مفتش الطرف الثالث، لذا فإن تصميمها مرة واحدة بالعربية والإنجليزية يوفّر دورة ترجمة عند التسليم.
ضع المقص والتثقيب والثني ضمن مسافة مشي مشغّل واحد. فكل متر بين المحطات يتحول إلى وقت مناولة مضروباً في كل قضيب في المصنع. واحتفظ برف القضبان عند طرف المقص لا في الوسط، لتُقص القضبان الطويلة قبل نقلها. وسلّم القطع المجهّزة إلى التجميع بترتيب اللوحات، لأن طقماً كاملاً يصل بترتيب خاطئ لا يفيد أكثر من طقم ناقص.
وحين تكون مساحة الأرضية محدودة، كما هي الحال عادةً في الوحدات الصناعية المستأجرة في المدينة الصناعية الثانية بالرياض أو المناطق الصناعية بجدة، تتفوق الماكينة ثلاثية المحطات في المساحة أيضاً: هيكل واحد يحل محل ثلاثة، والمساحة الممرّية الموفرة تعادل قيمتها غالباً ثمن الماكينة خلال إيجار خمس سنوات.
مقص ومكبس ثثقيب وماكينة ثني، أو ماكينة واحدة ثلاثية المحطات تجمعها، إضافة إلى أداة إزالة نتوءات ومنقلة رقمية. وأي شيء أقل يعني شراء قضبان مقصوصة ومثقوبة من الخارج، وهو ما يضيف زمن توريد لكل لوحة.
إذا كان مزيج المنتجات يتغير من لوحة إلى لوحة، فاشترِ الماكينة ثلاثية المحطات أولاً. وإذا كان ثمانون بالمئة من الإنتاج عائلة لوحات واحدة، فخط التحكم الرقمي يستعيد تكلفته أسرع لأن جهد البرمجة يوزّع على دورات طويلة.
قِس مدة انتظار القضيب عند محطة الثني مقابل مدة ثنيه الفعلية. فإذا زاد وقت الانتظار على وقت العمل، كانت الخطوة هي القيد.