Arabic
 English

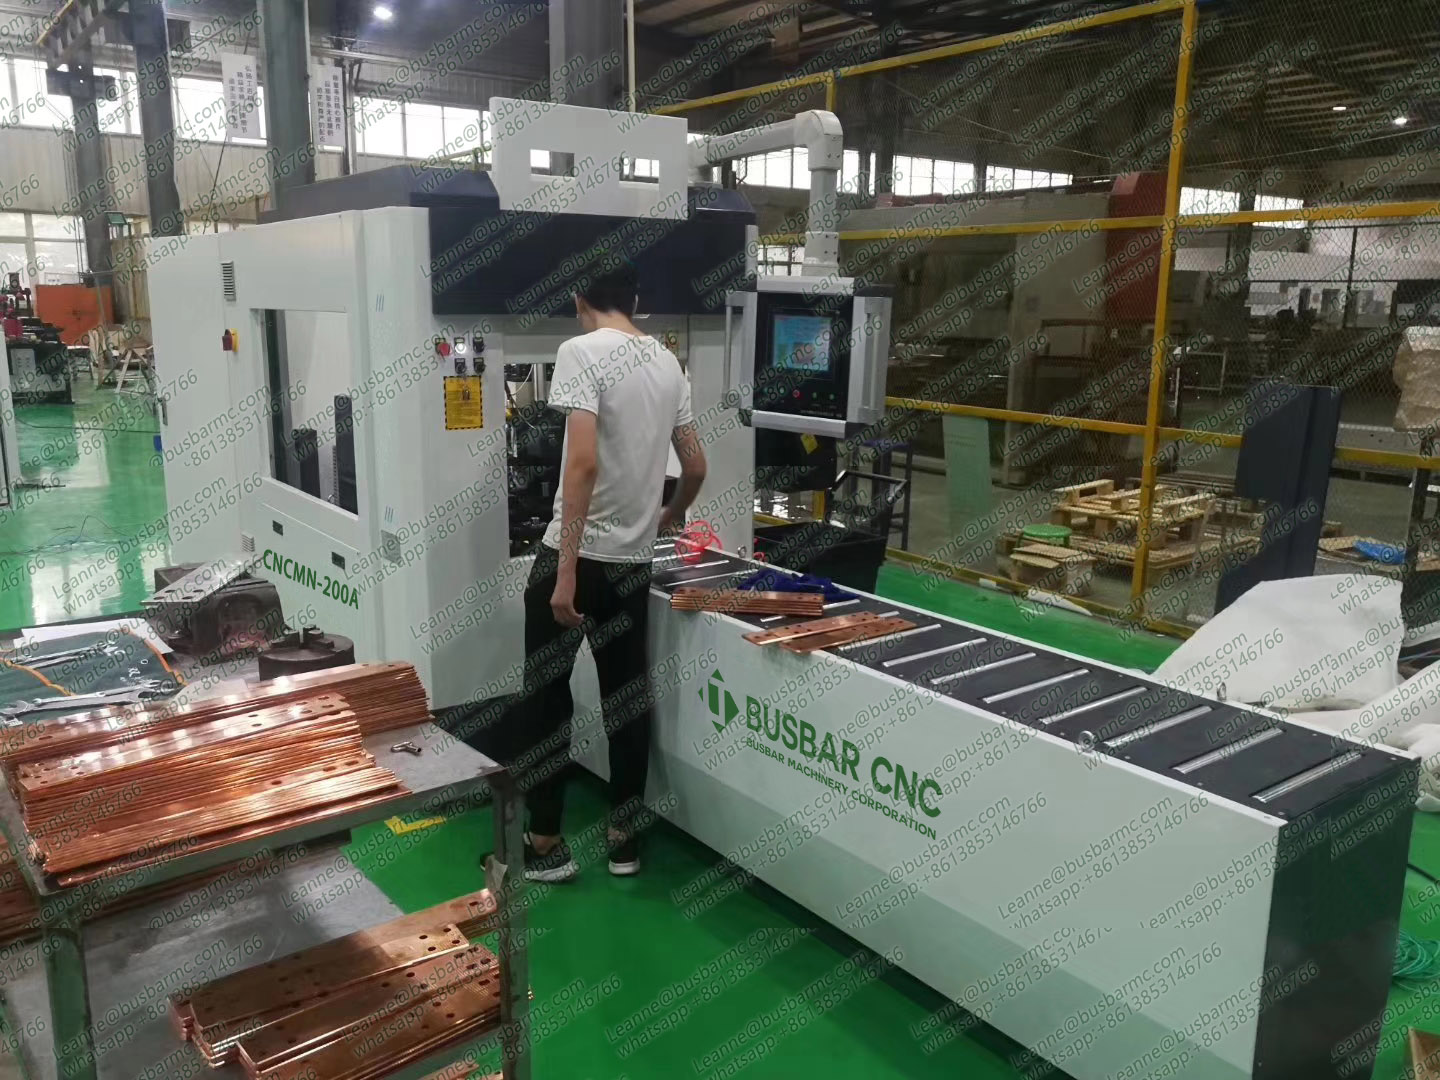
ترفع ماكينة قضبان التوصيل بالتحكم الرقمي الكفاءة في أربعة مواضع قابلة للقياس: استدعاء البرنامج بدل إعادة التعليم، وحفظ الارتداد المرن لكل مادة، وتقليل تغييرات القوالب عبر البرج الدوّار، وقطعة أولى أقرب إلى الرسم من المحاولة الأولى، وهي لا تجعل الماكينة تقطع أسرع بالأمتار في الدقيقة. ومعظم المكسب يأتي من إلغاء حلقة الضبط التي تحتاجها الماكينة اليدوية في كل دفعة جديدة، لأن جزءاً كبيراً من اليوم على الماكينة اليدوية يذهب إلى الضبط والثني التجريبي والقياس والتصحيح وإعادة القياس لا إلى القص أو التثقيب أو الثني. قِس دقائق الضبط لكل دفعة وعدد القطع التجريبية لكل دفعة قبل وبعد، في ورشتك أنت، لأن أي مورّد لا يستطيع التنبؤ بالمكسب دون معرفة عدد أرقام القطع التي تكررها. ووحدة التحكم تقلّص حلقة الضبط لكنها لا تلغي الحاجة إلى فحص القطعة الأولى، ولن تصلح ماكينة مفكوكة ميكانيكياً.
على الماكينة اليدوية، لا يذهب جزء كبير من اليوم إلى القص أو التثقيب أو الثني، بل إلى الضبط والثني التجريبي والقياس والتصحيح ثم إعادة القياس. وعندما تعود القطعة بعد شهرين، قد لا يكون المشغّل الذي ضبطها في الوردية، والإعدادات موجودة في ذاكرته وحده. فتبدأ الدفعة التالية من تقدير وتتقارب مع الرسم عبر عدة قطع تجريبية، وتلك القطع إما تالفة أو معاد العمل عليها.
وهذه المشكلة أحدّ في ورشات الخليج منها في الأوروبية، لأن القوى العاملة متعددة الجنسيات غالباً وتدوير الورديات متكرر. فالضبط الذي يعيش في رأس مشغّل واحد يرحل مع إجازته السنوية.
ووحدة التحكم تحوّل تلك المعرفة الضمنية إلى سجل محفوظ. فبرنامج الثني وقيمة التعويض والقالب المستخدم تُحفظ مرتبطة برقم القطعة. وعندما تعود القطعة، يستدعيها المشغّل فتخرج القطعة الأولى قريبة من الصحيح. والمكسب ليس في زمن الدورة لكل شوط، بل في عدد الأشواط التي لا تذهب إلى التالف.
| الرافعة | ما الذي يتغير | كيف تُقاس | الأثر المعتاد |
|---|---|---|---|
| استدعاء البرنامج | ضبط من الرسم بدل التجربة والخطأ | دقائق الضبط لكل دفعة | أكبر مكسب منفرد في القطع المتكررة |
| الارتداد المرن المحفوظ | زاوية صحيحة من القطعة الأولى | القطع التجريبية لكل دفعة | قطع أولى تالفة أقل |
| مواضع القوالب في البرج | تغييرات قوالب مادية أقل | دقائق تغيير القوالب لكل وردية | ساعات إنتاجية أكثر |
| بيانات الثني الرقمية | قائمة الثنيات تُستورد لا تُطبع | أخطاء الإدخال لكل برنامج | قطع بزاوية خاطئة أقل |
قِس هذه الأربعة قبل وبعد، في ورشتك أنت. فالمورّد لا يستطيع إخبارك بوقت الضبط الذي ستوفره، لأنه يعتمد على عدد أرقام القطع التي تكررها وعدد مرات عودتها. وورشة تصنع عشرين رقم قطعة نفسه كل أسبوع ستكسب أكثر بكثير من ورشة تصنع قطعة جديدة كل يوم.
التحكم الرقمي لا يصلح ماكينة مفكوكة ميكانيكياً. فإذا انزاح القالب أو كان خلوص السكاكين خاطئاً، فإن حفظ البرنامج يحفظ الخطأ فقط. ولا يصلح تباين المادة كذلك: فإذا غيّر المورّد المعالجة الحرارية، تصبح قيمة الارتداد المرن المحفوظة خاطئة وتبقى القطعة الأولى خارج التفاوت حتى يقيسها أحد. ووحدة التحكم تقلّص حلقة الضبط ولا تلغي الحاجة إلى فحص القطعة الأولى.
وهذا التمييز مهم حين تختار ورشة بين شراء ماكينة بالتحكم الرقمي وإعادة تأهيل ماكينة يدوية أقدم. فإذا كان الهيكل مهترئاً، فأول ريال يُصرف على وحدة التحكم يضيع؛ ولا بد أن يكون الأساس الميكانيكي سليماً قبل أن تضيف البرمجة أي شيء.
ليس بفارق مادي. فالسرعة الهيدروليكية تحددها أحجام المضخات والصمامات. والتحكم الرقمي يقلّص الوقت حول القطع، لا القطع نفسه.
أقل. فإذا كانت أرقام القطع تتكرر نادراً، فليس هناك ما يُستدعى. والقيمة في هذه الحالة في دقة الزاوية من القطعة الأولى، وهي مفيدة، لكن استعادة التكلفة أبطأ.
دقائق الضبط لكل دفعة والقطع التجريبية لكل دفعة. كلاهما سهل التسجيل وكلاهما يستجيب سريعاً لإعادة استخدام البرامج.